Artykuł sponsorowany
Dlaczego powłoka proszkowa traci odporność mimo dobrego wyglądu zaraz po malowaniu
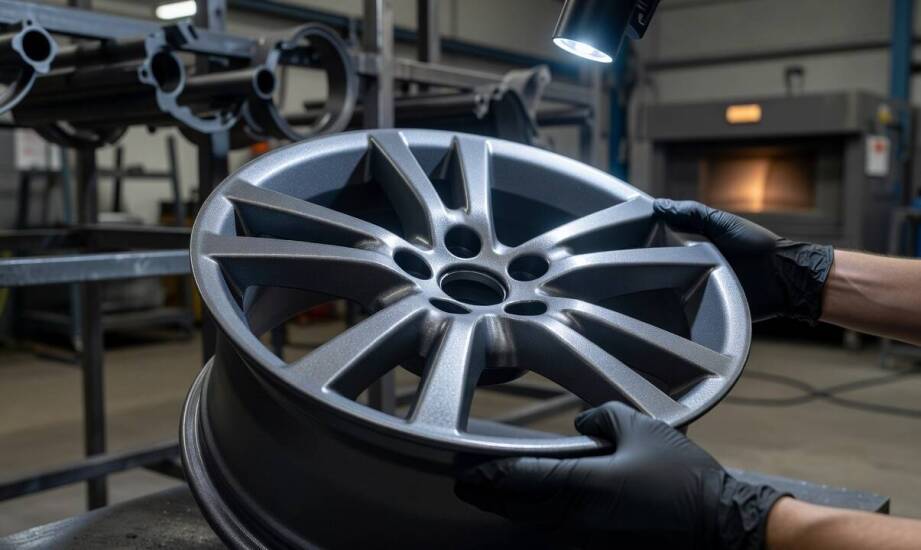
Element metalowy tuż po wyjściu z pieca często prezentuje równą, błyszczącą powierzchnię bez widocznych wad. Wydaje się wówczas, że proces aplikacji przebiegł pomyślnie. Po kilku tygodniach lub miesiącach eksploatacji nierzadko pojawiają się jednak odpryski na krawędziach, matowienie w miejscach narażonych na uderzenia oraz łuszczenie powłoki w strefach mających bezpośredni kontakt z wilgocią. Tego typu defekty w gotowym produkcie rzadko wynikają z samej jakości wykorzystanej farby. Zdecydowanie częściej stanowią naturalny skutek błędów technologicznych popełnionych na wcześniejszych etapach obróbki materiału.
Przygotowanie powierzchni decyduje o przyczepności powłoki
Odtłuszczenie, staranne usunięcie tlenków oraz brak mikrozanieczyszczeń warunkują adhezję w znacznie większym stopniu niż sam wizualny wygląd podłoża przed malowaniem. Nawet powierzchnia pozornie czysta i gładka nierzadko skrywa cienką warstwę oleju technologicznego, pozostałości środków antykorozyjnych lub ukrytą warstwę tlenków. Wymienione substancje tworzą niewidoczną barierę, która skutecznie uniemożliwia właściwe zwilżenie detalu przez stopiony proszek podczas podgrzewania w piecu.
Na blachach po cięciu laserowym regularnie pozostają trudne do usunięcia ślady oleju, drobny pył hutniczy oraz niezwykle twarda zgorzelina tlenkowa. Gromadzą się one szczególnie na dolnych krawędziach obrabianego detalu oraz w obszarze tak zwanej strefy wpływu ciepła. Profile stalowe poddawane wcześniej klasycznej obróbce mechanicznej zachowują w zakamarkach resztki smarów oraz opiłków, których nie udaje się w pełni wyeliminować samym procesem standardowego piaskowania. W takich sytuacjach niezbędne staje się wieloetapowe mycie chemiczne, wykorzystujące zróżnicowane kąpiele alkaliczne i kwasowe.
Złożonego przygotowania wymagają również używane felgi aluminiowe lub stalowe przeznaczone do gruntownej regeneracji. Elementy te bezwzględnie potrzebują dokładnego usunięcia starych powłok lakierniczych, chemicznego odtłuszczenia oraz przeprowadzenia specjalnego odgazowania. Parametry utwardzania i odgazowania zależą od konkretnego systemu lakierniczego oraz rodzaju podłoża, co pozwala bezpiecznie zredukować ilość soli i gazów uwięzionych w strukturze materiału. Prawidłowo przeprowadzone lakierowanie proszkowe zakłada rygorystyczne przestrzeganie tej kolejności technologicznej, aby w przyszłości uniknąć problemów z punktowym gazowaniem farby.
Parametry cieplne i geometria wpływają na trwałość powłoki
Nierówne nagrzanie masywnego detalu wewnątrz komory, zbyt krótki czas przebywania w piecu lub przegrzanie powyżej zalecanej temperatury bezpośrednio zakłócają proces tężenia. Prowadzi to do niepełnego lub nadmiernego sieciowania polimerów żywicy, co drastycznie zmienia końcowe właściwości fizyczne farby. Niedostateczne usieciowanie zawsze skutkuje miękką, lepką powłoką o niskiej twardości i słabej odporności mechanicznej. Nadmierne przegrzanie wywołuje natomiast wysoką kruchość utwardzonej powierzchni, znacząco zwiększając jej podatność na pękanie i odpryski przy przypadkowych uderzeniach.
Zalecana grubość powłoki zależy od specyfikacji konkretnego produktu, stopnia narażenia na korozję oraz ogólnej geometrii detalu. W wielu przypadkach grubość warstwy w zakresie 60–120 µm pozwala osiągnąć optymalną równowagę między barierą antykorozyjną a zachowaniem elastyczności. Zbyt cienka powłoka ochronna bardzo szybko traci niezbędną szczelność na ostrych krawędziach oraz mocnych przetłoczeniach. Przekroczenie górnych limitów grubości nierzadko generuje natomiast głębokie pęknięcia przy drobnych odkształceniach materiału.
Skomplikowany kształt malowanego przedmiotu również determinuje stabilność i równomierność nakładanego zabezpieczenia. W detalach o bardzo złożonej geometrii występuje fizyczne zjawisko klatki Faradaya, które odpycha naładowane drobiny farby od ciasnych narożników, głębokich szczelin i profili zamkniętych. W efekcie powstają wewnętrzne strefy o zredukowanej grubości warstwy ochronnej lub miejsca całkowicie jej pozbawione, stanowiące po czasie idealne ogniska korozji. W takich sytuacjach technolog musi ręcznie zmodyfikować parametry prądowe urządzeń natryskowych.
Kompleksowy proces wykańczania surowego metalu stanowi ścisły ciąg wzajemnie powiązanych operacji, gdzie cięcie, piaskowanie i aplikacja chemii muszą ze sobą ściśle współgrać. Spółka DEKO-INVEST zajmuje się precyzyjną obróbką metali, skupiając w jednym parku maszynowym technologie cięcia blach, gięcia i zaawansowanego przygotowania powierzchni. Zintegrowanie poszczególnych etapów mechanicznych i fizykochemicznych w ramach jednej linii produkcyjnej ułatwia utrzymanie powtarzalnych i w pełni stabilnych parametrów na całej ścieżce realizacji detalu.
Długoterminowa odporność gotowej powłoki wynika z precyzyjnego dopasowania zabiegów przygotowawczych, rygorystycznego zachowania wyznaczonej krzywej temperatury podczas wypalania oraz uwzględnienia środowiska pracy docelowego elementu. Same zaawansowane właściwości farby nigdy nie wystarczą, jeśli metalowe podłoże zachowa groźne mikrozanieczyszczenia lub trudny profil detalu uniemożliwi dotarcie proszku do newralgicznych stref zagięć. Skuteczne zabezpieczenie antykorozyjne stanowi ostateczny efekt żelaznej dyscypliny w całym procesie technologicznym.
Kategorie artykułów
Polecane artykuły

Jak terapia manualna poprawia ruchomość odcinka piersiowego i bioder po długim siedzeniu
Dlaczego chirurgia stomatologiczna służy dziś ochronie tkanek, a nie tylko usuwaniu problemu
Jakie dokumenty i zgody przesądzają o sprowadzeniu zmarłego z zagranicy do Polski
